Od cięcia laserowego po spawanie i malowanie proszkowe – kompleksowe możliwości laser-prec.pl
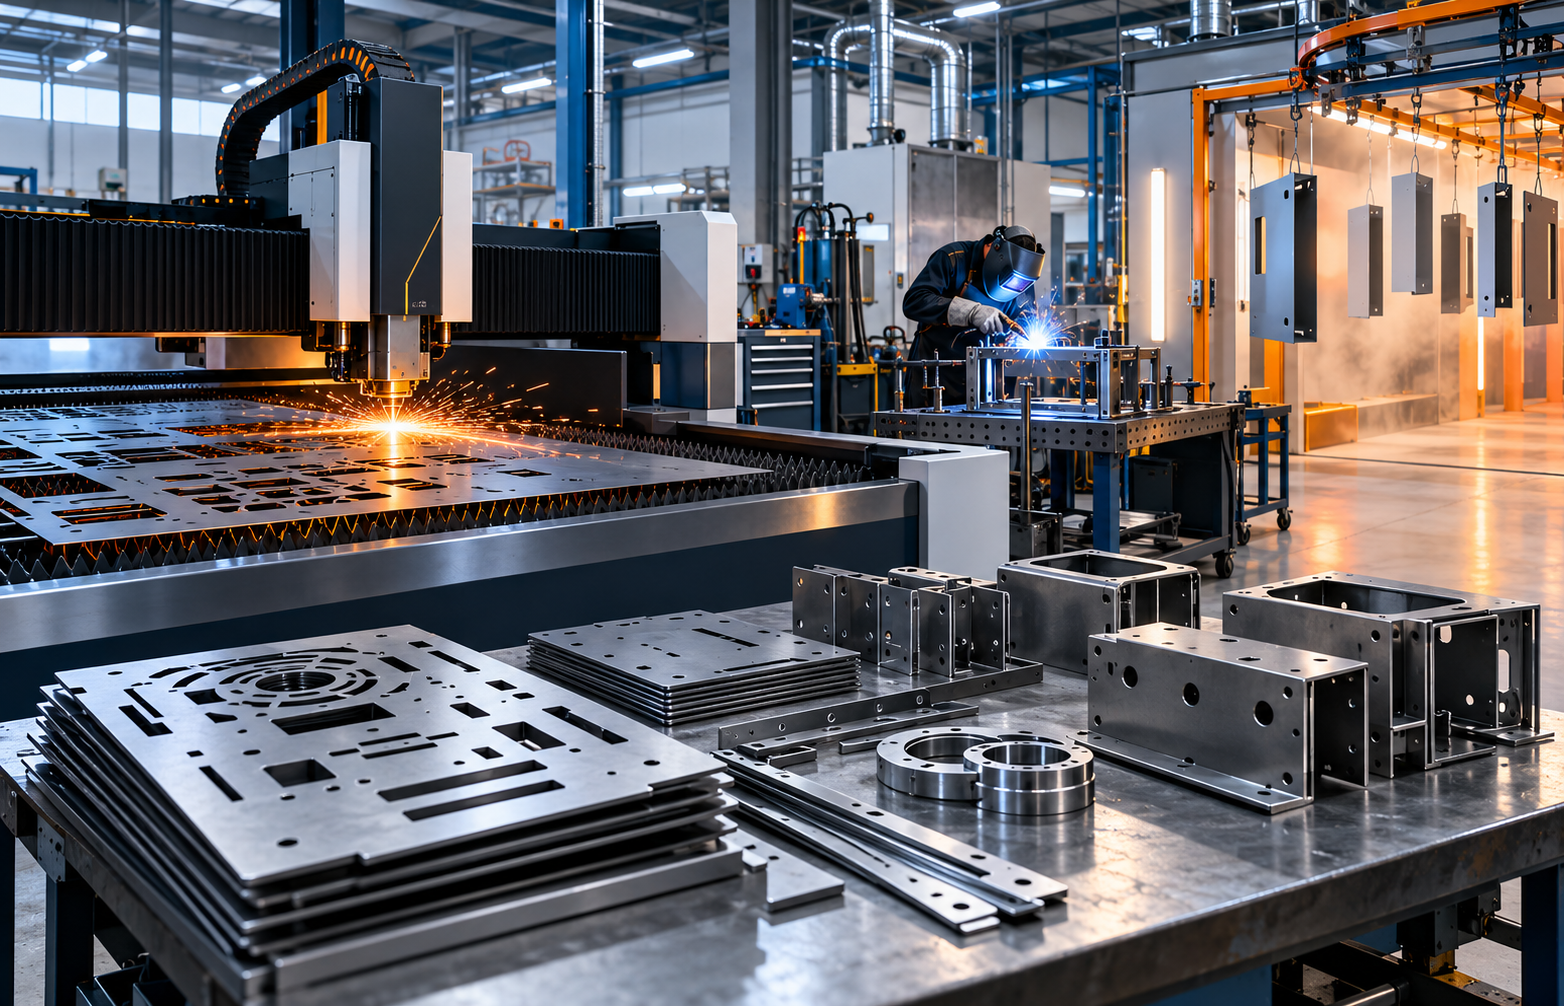
Kompleksowa obróbka metalu pozwala przeprowadzić projekt od cyfrowego modelu detalu aż do gotowego, zabezpieczonego i przygotowanego do montażu elementu. W jednym procesie mogą zostać połączone cięcie laserowe, gięcie, obróbka wykończeniowa, spawanie oraz malowanie proszkowe.
Z tego poradnika dowiesz się, jak przebiegają kolejne etapy realizacji, jakie dane są potrzebne do wyceny i co wpływa na cenę, termin oraz jakość wyrobu. Poznasz również najważniejsze różnice między technologiami i sprawdzisz, kiedy warto powierzyć jednemu wykonawcy cały proces produkcji.
Na czym polega kompleksowa obróbka metalu?
Kompleksowa obróbka metalu oznacza realizację kilku powiązanych operacji w ramach jednego, odpowiednio zaplanowanego procesu technologicznego. Zamiast zamawiać wycinanie, gięcie, spawanie i nakładanie powłoki u różnych podwykonawców, klient może zlecić wykonanie kompletnego detalu lub zespołu.
Typowa ścieżka produkcyjna wygląda następująco:
- analiza dokumentacji technicznej,
- dobór materiału i technologii,
- przygotowanie plików produkcyjnych,
- cięcie laserowe,
- gratowanie i przygotowanie krawędzi,
- gięcie lub formowanie,
- spawanie i montaż,
- szlifowanie oraz przygotowanie powierzchni,
- malowanie proszkowe,
- kontrola jakości, pakowanie i wysyłka.
Nie każdy projekt wymaga wszystkich tych operacji. Płaski detal może zakończyć proces po cięciu i gratowaniu. Obudowa z blachy będzie najczęściej wymagała również gięcia i malowania, natomiast rama lub konstrukcja przestrzenna — spawania, kontroli geometrii i zabezpieczenia powierzchni.
Zakres konkretnego zlecenia powinien zawsze wynikać z dokumentacji, przeznaczenia produktu i uzgodnionych kryteriów odbioru.
Dlaczego warto łączyć procesy u jednego wykonawcy?
Największą zaletą kompleksowej realizacji nie jest samo ograniczenie liczby zamówień. Istotna jest odpowiedzialność za zgodność kolejnych operacji.
Detal poprawnie wycięty może sprawiać problemy podczas gięcia, jeżeli nie uwzględniono promienia narzędzia i naddatku gięcia. Konstrukcja spełniająca wymiary po spawaniu może z kolei wymagać dodatkowego przygotowania przed malowaniem. Wszystkie etapy są ze sobą powiązane.
Powierzenie procesu jednemu wykonawcy może przynieść następujące korzyści:
- krótszy przepływ informacji,
- mniej transportów międzyoperacyjnych,
- łatwiejszą kontrolę terminów,
- ograniczenie ryzyka uszkodzeń w transporcie,
- spójną interpretację dokumentacji,
- możliwość optymalizacji konstrukcji pod cały proces,
- jedną odpowiedzialność za gotowy wyrób,
- prostsze zamawianie serii powtarzalnych.
W praktyce szczególnie ważna jest możliwość wczesnego wykrycia konfliktów technologicznych. Zmiana położenia otworu, szerokości kołnierza lub rodzaju spoiny na etapie przygotowania produkcji bywa znacznie tańsza niż poprawianie gotowej partii.
Dokumentacja techniczna i przygotowanie projektu
Dokładna wycena oraz sprawna produkcja zaczynają się od kompletnych danych wejściowych. Sam rysunek poglądowy zwykle nie wystarcza do jednoznacznego określenia sposobu wykonania.
Jakie pliki są potrzebne?
Do cięcia płaskich elementów najczęściej wykorzystuje się formaty wektorowe, takie jak DXF lub DWG. W przypadku części giętych, zespołów i konstrukcji przydatne są również modele 3D, na przykład STEP.
Dokumentacja powinna określać:
- gatunek materiału,
- grubość blachy lub ścianki profilu,
- liczbę sztuk,
- wymiary i tolerancje,
- promienie oraz kąty gięcia,
- rodzaj i rozmieszczenie spoin,
- wymagania dotyczące powierzchni,
- kolor, strukturę i połysk powłoki,
- miejsca niemalowane,
- wymagania dotyczące pakowania,
- oczekiwany termin realizacji.
Pliki do cięcia powinny mieć skalę 1:1, zamknięte kontury oraz usunięte linie pomocnicze i duplikaty. Warto również jednoznacznie oznaczyć gwinty, pogłębienia, fazowania i cechy, których nie da się wykonać podczas samego cięcia.
DFM, czyli projektowanie z myślą o produkcji
Analiza DFM pomaga ocenić, czy element można wykonać w sposób powtarzalny i ekonomiczny. Obejmuje między innymi sprawdzenie:
- minimalnych odległości otworów od linii gięcia,
- relacji między średnicą otworu a grubością materiału,
- dostępności narzędzi do gięcia,
- możliwości dojścia uchwytu lub palnika spawalniczego,
- podatności konstrukcji na odkształcenia,
- miejsc odpływu preparatów i odgazowania,
- możliwości zawieszenia elementu w lakierni,
- powierzchni, które muszą pozostać przewodzące lub niemalowane.
Dobrze przeprowadzona analiza technologiczna nie zmienia funkcji produktu. Jej celem jest uproszczenie wykonania, ograniczenie ryzyka i obniżenie całkowitego kosztu.
Cięcie laserowe blach i elementów metalowych
Cięcie laserowe wykorzystuje skoncentrowaną wiązkę energii do miejscowego stopienia lub odparowania materiału. Gaz procesowy usuwa materiał ze szczeliny, dzięki czemu powstaje precyzyjny kontur.
Technologia jest stosowana między innymi do obróbki:
- stali konstrukcyjnej,
- stali nierdzewnej,
- aluminium,
- blach ocynkowanych,
- innych metali po wcześniejszym potwierdzeniu możliwości technologicznych.
Dostępny zakres materiałów, grubości i formatów zależy od konkretnej maszyny, konfiguracji procesu oraz wymagań jakościowych.
Najważniejsze zalety cięcia laserem
Cięcie laserowe dobrze sprawdza się przy prototypach, krótkich partiach oraz produkcji seryjnej. Pozwala wykonywać skomplikowane kształty bez przygotowywania osobnego wykrojnika dla każdego detalu.
Do najważniejszych korzyści należą:
- wysoka powtarzalność,
- niewielka szerokość szczeliny,
- możliwość wykonywania złożonych konturów,
- ograniczona strefa wpływu ciepła,
- szybkie przejście od pliku do produkcji,
- efektywne rozmieszczanie detali na arkuszu,
- łatwe wprowadzanie zmian w geometrii.
Co wpływa na jakość krawędzi?
Efekt cięcia zależy od rodzaju i grubości materiału, mocy urządzenia, prędkości posuwu, gazu procesowego oraz stanu powierzchni blachy. Znaczenie ma także geometria detalu.
Bardzo małe otwory, wąskie mostki i ostre narożniki mogą wymagać korekty konstrukcji. Przy większych grubościach może pojawić się stożkowatość krawędzi, żużel lub bardziej widoczne ślady procesu.
Jeżeli krawędź ma być później spawana, malowana, gwintowana albo pozostawiona jako powierzchnia widoczna, należy poinformować o tym już na etapie zapytania.
Gięcie blach i kształtowanie detali
Po wycięciu płaskiego rozwinięcia detal może zostać ukształtowany na prasie krawędziowej. Gięcie CNC pozwala wykonywać obudowy, wsporniki, uchwyty, panele, osłony i wiele innych części przestrzennych.
Na efekt gięcia wpływają:
- gatunek i grubość materiału,
- kierunek walcowania,
- promień wewnętrzny,
- szerokość matrycy,
- długość gięcia,
- sprężynowanie materiału,
- kolejność wykonywania zagięć,
- geometria sąsiednich kołnierzy.
Dlaczego rozwinięcie nie jest prostą sumą wymiarów?
Podczas gięcia zewnętrzna część materiału jest rozciągana, a wewnętrzna ściskana. Z tego powodu długość płaskiego rozwinięcia musi uwzględniać naddatek lub ubytek gięcia.
Wartości te zależą od rzeczywistych narzędzi i parametrów procesu. Rozwinięcie przygotowane bez uwzględnienia technologii wykonawcy może po zagięciu dać nieprawidłowy wymiar końcowy.
W przypadku odpowiedzialnych wymiarów najlepiej przekazać model 3D oraz rysunek gotowego detalu, a sposób przygotowania rozwinięcia uzgodnić przed produkcją.
Gratowanie, szlifowanie i przygotowanie krawędzi
Cięcie nie zawsze jest ostatnim etapem obróbki krawędzi. W zależności od przeznaczenia element może wymagać usunięcia gratu, zaokrąglenia ostrych krawędzi, szlifowania lub przygotowania miejsca pod spoinę.
Obróbka wykończeniowa jest szczególnie istotna, gdy:
- detal będzie dotykany podczas użytkowania,
- krawędź pozostaje widoczna,
- część trafia do malowania proszkowego,
- wymagane jest szczelne połączenie spawane,
- element współpracuje z uszczelką,
- ostre naroża mogłyby utrudnić równomierne pokrycie farbą.
Wymagany standard wykończenia warto opisać w dokumentacji. Określenie „bez ostrych krawędzi” może oznaczać coś innego niż pełne zaokrąglenie wszystkich krawędzi widocznych.
Spawanie i montaż konstrukcji
Spawanie umożliwia trwałe łączenie wyciętych i ukształtowanych elementów w zespoły, ramy, obudowy oraz konstrukcje przestrzenne. Dobór metody zależy od materiału, grubości, oczekiwanej estetyki i funkcji połączenia.
Najczęściej spotykane procesy to:
- MIG/MAG — wydajne spawanie stali i produkcja konstrukcji,
- TIG — duża kontrola jeziorka spawalniczego i estetyczne spoiny,
- spawanie punktowe lub zgrzewanie — łączenie cienkich elementów w określonych zastosowaniach.
Dostępność konkretnej metody i jej zastosowanie powinny zostać potwierdzone dla danego projektu.
Jak ogranicza się odkształcenia spawalnicze?
Spawanie wprowadza do konstrukcji skoncentrowane ciepło. Nierównomierne nagrzewanie i chłodzenie może powodować skurcz, skręcenie albo utratę płaskości.
Ryzyko ogranicza się poprzez:
- prawidłową kolejność spawania,
- wykonywanie spoin odcinkowych,
- symetryczne rozmieszczenie połączeń,
- użycie przyrządów montażowych,
- właściwe przygotowanie szczeliny,
- dobór parametrów do grubości materiału,
- kontrolę geometrii między operacjami.
Nie każda spoina musi być ciągła. Jeżeli projekt nie wymaga szczelności, zastosowanie odpowiednio zaprojektowanych spoin przerywanych może ograniczyć ilość ciepła, czas pracy i koszt.
Spoina konstrukcyjna a spoina estetyczna
Spoina może przenosić obciążenia, uszczelniać połączenie lub pełnić funkcję wizualną. Są to różne wymagania, dlatego nie należy opisywać ich wyłącznie jako „ładne spawanie”.
Dokumentacja powinna wskazywać:
- rodzaj i wymiar spoiny,
- długość oraz skok,
- stronę wykonania,
- wymagany poziom jakości,
- konieczność szczelności,
- zakres szlifowania,
- powierzchnie widoczne po montażu.
Szlifowanie spoin do uzyskania jednolitej powierzchni zwiększa pracochłonność. Powinno być stosowane tam, gdzie jest potrzebne funkcjonalnie lub estetycznie, a nie automatycznie na całej konstrukcji.
Malowanie proszkowe jako zabezpieczenie i wykończenie
Malowanie proszkowe polega na elektrostatycznym nanoszeniu farby w postaci proszku, a następnie jej utwardzeniu w podwyższonej temperaturze. Po stopieniu i usieciowaniu powstaje zwarta powłoka ochronno-dekoracyjna.
Technologia jest powszechnie stosowana przy obudowach, stelażach, regałach, elementach maszyn, wyposażeniu wnętrz oraz konstrukcjach użytkowanych na zewnątrz.
Co trzeba określić przed malowaniem?
Samo podanie numeru koloru może nie wystarczyć. W zamówieniu warto określić:
- kolor, na przykład według palety RAL,
- stopień połysku,
- strukturę powierzchni,
- warunki użytkowania,
- oczekiwaną odporność korozyjną,
- wymagania dotyczące wyglądu,
- miejsca maskowane,
- dopuszczalność punktów zawieszenia,
- wymagania dotyczące gwintów i otworów montażowych.
Powierzchnie pod styki elektryczne, punkty masowe, połączenia śrubowe o kontrolowanym tarciu lub pasowane gniazda mogą wymagać maskowania.
Przygotowanie powierzchni decyduje o trwałości
Powłoka nie poprawi przyczepności na źle przygotowanym podłożu. Przed malowaniem trzeba usunąć zabrudzenia, tłuszcz, luźne produkty korozji, pył oraz pozostałości po wcześniejszych operacjach.
Sposób przygotowania powinien być dopasowany do materiału i środowiska pracy. Element użytkowany w suchym wnętrzu ma inne wymagania niż konstrukcja stale narażona na wilgoć, promieniowanie UV, sól lub środki chemiczne.
W przypadku zastosowań zewnętrznych należy rozpatrywać cały system ochronny, a nie wyłącznie kolor warstwy końcowej. Znaczenie mogą mieć przygotowanie mechaniczne lub chemiczne, warstwa podkładowa, geometria konstrukcji i grubość powłoki.
Ograniczenia malowania proszkowego
Element musi wytrzymać temperaturę utwardzania i zmieścić się w przestrzeni roboczej linii lakierniczej. Trzeba również zapewnić możliwość jego zawieszenia, uziemienia i bezpiecznego transportu.
Problematyczne mogą być:
- zamknięte przestrzenie zatrzymujące preparaty lub powietrze,
- szczeliny, z których podczas wygrzewania wydostają się zanieczyszczenia,
- ostre krawędzie utrudniające zachowanie równomiernej warstwy,
- powierzchnie pasowane,
- elementy zawierające materiały wrażliwe na temperaturę,
- konstrukcje złożone z różnych metali bez właściwego przygotowania.
Kontrola jakości na kolejnych etapach
Kontrola gotowego wyrobu nie powinna ograniczać się do sprawdzenia koloru. W produkcji wieloetapowej ważna jest kontrola międzyoperacyjna, ponieważ błąd wykryty przed spawaniem lub malowaniem jest zwykle łatwiejszy do usunięcia.
W zależności od projektu kontrolowane mogą być:
- wymiary wyciętych detali,
- średnice i położenie otworów,
- kąty oraz wysokości po gięciu,
- przekątne konstrukcji,
- płaskość i prostoliniowość,
- kompletność oraz wygląd spoin,
- obecność odprysków i ostrych krawędzi,
- kolor, strukturę i ciągłość powłoki,
- grubość powłoki,
- zabezpieczenie gwintów i powierzchni maskowanych,
- zgodność liczby sztuk.
Tolerancje powinny być przypisane do wymiarów, które rzeczywiście wpływają na działanie lub montaż produktu. Nadmiernie rygorystyczne wymagania dla wszystkich cech mogą niepotrzebnie zwiększyć koszt.
Tabela decyzyjna: jak dobrać zakres obróbki?
Potrzeba lub rodzaj elementu | Zalecane procesy | Na co zwrócić uwagę |
|---|---|---|
Płaski detal montażowy | Cięcie laserowe, gratowanie | Średnice otworów, tolerancje, ostre krawędzie |
Wspornik lub uchwyt | Cięcie, gięcie, opcjonalnie malowanie | Promień gięcia, położenie otworów względem zagięcia |
Obudowa urządzenia | Cięcie, gięcie, spawanie lub zgrzewanie, malowanie | Szczeliny, gwinty, powierzchnie widoczne, maskowanie |
Rama stalowa | Cięcie, spawanie, kontrola geometrii, malowanie | Przekątne, odkształcenia, wymagania nośności |
Element ze stali nierdzewnej | Cięcie, gięcie, spawanie TIG, wykończenie powierzchni | Estetyka spoin, przebarwienia, kierunek szlifu |
Element aluminiowy | Cięcie, gięcie lub spawanie, malowanie | Gatunek stopu, podatność na gięcie, przygotowanie podłoża |
Produkt użytkowany na zewnątrz | Pełna obróbka i odpowiednio dobrany system ochronny | Korozja, odpływ wody, krawędzie, warunki środowiskowe |
Prototyp | Cięcie, podstawowe formowanie, montaż próbny | Możliwość szybkich zmian konstrukcyjnych |
Seria powtarzalna | Pełny proces, przyrządy, kontrola i ustalony standard pakowania | Powtarzalność, identyfikacja rewizji, optymalizacja czasu |
Element dekoracyjny | Cięcie, precyzyjne wykończenie, malowanie | Jakość powierzchni widocznych, kolor, połysk i struktura |
Cięcie laserowe a inne metody obróbki
Laser czy wykrawanie?
Cięcie laserowe jest elastyczne i nie wymaga wykonywania dedykowanego wykrojnika dla każdego kształtu. Dzięki temu dobrze sprawdza się przy prototypach, małych i średnich seriach oraz projektach często modyfikowanych.
Wykrawanie może być korzystne przy bardzo dużej liczbie powtarzalnych elementów, zwłaszcza gdy detal zawiera wiele typowych otworów i przetłoczeń. Opłacalność zależy jednak od kosztu narzędzi, wielkości partii oraz wymaganej geometrii.
Laser czy cięcie plazmowe?
Plazma jest często wykorzystywana do szybkiego cięcia grubszych materiałów konstrukcyjnych. Laser zazwyczaj zapewnia węższą szczelinę i większą dokładność przy detalach wymagających precyzyjnego konturu.
Wybór nie powinien opierać się wyłącznie na grubości materiału. Znaczenie mają również tolerancje, wielkość otworów, jakość krawędzi i zakres dalszej obróbki.
Malowanie proszkowe czy lakierowanie ciekłe?
Malowanie proszkowe zapewnia trwałą i równomierną powłokę na wielu elementach metalowych, ale wymaga wygrzewania. Lakier ciekły może być lepszy dla dużych konstrukcji, zespołów zawierających materiały wrażliwe na temperaturę lub projektów wymagających specjalistycznych systemów powłokowych.
Nie istnieje jedna technologia najlepsza dla wszystkich zastosowań. Decyzję należy powiązać z materiałem, środowiskiem pracy, gabarytem oraz wymaganiami estetycznymi.
Najczęstsze błędy w projektach i zamówieniach
Brak informacji o materiale
Określenie „blacha 2 mm” jest niewystarczające. Stal konstrukcyjna, nierdzewna i aluminium różnią się zachowaniem podczas cięcia, gięcia, spawania oraz przygotowania powierzchni.
Otwory umieszczone zbyt blisko gięcia
Otwór położony w strefie odkształcenia może zmienić kształt podczas gięcia. Czasami wystarczy przesunąć go o kilka milimetrów, zastosować otwór technologiczny albo wykonać go w późniejszej operacji.
Niepotrzebnie ciasne tolerancje
Tolerancja powinna wynikać z funkcji detalu. Wymaganie bardzo małych odchyłek na każdym wymiarze może zwiększyć koszt bez poprawy działania produktu.
Brak informacji o powierzchniach widocznych
Strona eksponowana po montażu powinna być oznaczona. Ułatwia to zaplanowanie kierunku szlifowania, rozmieszczenia spoin, punktów zawieszenia i sposobu pakowania.
Nieuwzględnienie grubości powłoki
Farba proszkowa zwiększa wymiar powierzchni. Ma to znaczenie przy otworach pasowanych, gwintach, zawiasach, prowadnicach i połączeniach wsuwanych.
Niezgodne wersje dokumentacji
Model 3D, plik DXF i rysunek PDF powinny dotyczyć tej samej rewizji. W razie rozbieżności trzeba wskazać dokument nadrzędny.
Projektowanie szczelnych profili bez otworów technologicznych
Zamknięte przestrzenie mogą utrudniać obróbkę, przygotowanie powierzchni i wygrzewanie. Otwory odpowietrzające lub odpływowe należy uwzględnić w uzgodnieniu z wykonawcą.
Mity dotyczące kompleksowej obróbki metalu
Mit: laser zawsze pozostawia idealnie gładką krawędź
Jakość krawędzi zależy od materiału, grubości i parametrów procesu. Niektóre detale wymagają gratowania albo dodatkowego wykończenia.
Mit: każdy otwór widoczny w modelu da się wyciąć laserem
Bardzo małe otwory w grubym materiale mogą nie zapewnić wymaganej jakości. Czasem lepszym rozwiązaniem jest wiercenie, rozwiercanie lub gwintowanie po cięciu.
Mit: spawanie nie zmienia wymiarów
Każda spoina wprowadza ciepło i skurcz. Konstrukcja powinna być zaprojektowana oraz spawana z uwzględnieniem odkształceń.
Mit: grubsza warstwa farby zawsze lepiej chroni
Zbyt gruba powłoka może powodować problemy z wyglądem, dopasowaniem części lub właściwym utwardzeniem. Liczy się poprawnie dobrany i wykonany system powłokowy.
Mit: numer RAL całkowicie definiuje wygląd
Ten sam kolor może wyglądać inaczej w zależności od połysku, struktury, rodzaju farby, podłoża i oświetlenia. Przy wymagających projektach warto zatwierdzić próbkę.
Mit: jeden wykonawca zawsze oznacza wyższą cenę
Cena pojedynczej operacji nie pokazuje pełnego kosztu projektu. Trzeba uwzględnić transport, koordynację, kontrolę, ryzyko uszkodzeń oraz czas poświęcony na obsługę kilku dostawców.
Liczby i parametry, które warto znać
Poniższe wartości są orientacyjnymi zakresami spotykanymi w obróbce metalu, a nie gwarantowanymi parametrami każdej realizacji. Dokładne możliwości należy potwierdzić dla materiału, geometrii i technologii konkretnego zlecenia.
- 1:1 — w takiej skali powinny być przygotowane pliki przeznaczone do cięcia.
- 0,1–0,5 mm — przykładowy rząd wielkości szerokości szczeliny laserowej; rzeczywista wartość zależy między innymi od materiału i jego grubości.
- ±0,1–0,3 mm — zakres często spotykany przy tolerancjach wybranych wymiarów detali ciętych laserowo, lecz nie powinien być przyjmowany automatycznie dla każdej części.
- ±0,5–1° — orientacyjny zakres dokładności kąta gięcia w typowych zastosowaniach; wpływ mają materiał, długość gięcia, narzędzia i sprężynowanie.
- około 1 × grubość materiału — często przyjmowany punkt wyjścia dla promienia wewnętrznego gięcia niektórych blach stalowych. Nie jest to reguła uniwersalna.
- 60–120 µm — często spotykany zakres grubości pojedynczej powłoki proszkowej, zależny od systemu i wymagań.
- 160–200°C — typowy przedział temperatur związanych z utwardzaniem wielu farb proszkowych; zawsze obowiązuje karta techniczna konkretnego produktu.
- 10–20 minut — przykładowy czas utrzymania wymaganej temperatury detalu dla części systemów proszkowych.
- ponad 200 kolorów — paleta RAL Classic daje szeroki wybór kolorystyki, ale kolor należy uzupełnić informacją o połysku i strukturze.
- 3 poziomy jakości B, C i D — poziomy często stosowane przy ocenie niezgodności spawalniczych, przy czym B jest poziomem najbardziej rygorystycznym.
- 100% zgodności rewizji — model, rysunek i plik produkcyjny muszą opisywać ten sam wariant części. Nawet niewielka rozbieżność może prowadzić do wykonania niewłaściwej partii.
Wymiary i tolerancje najlepiej określać zgodnie z funkcją produktu. Wymagania specjalne, dotyczące na przykład jakości cięcia, spoin, odporności korozyjnej lub wyglądu powłoki, powinny zostać zapisane w dokumentacji.
Co wpływa na cenę kompleksowej realizacji?
Koszt nie wynika wyłącznie z liczby kilogramów materiału. Na wycenę wpływają wszystkie operacje konieczne do uzyskania gotowego wyrobu.
Najważniejsze czynniki to:
- gatunek, grubość i dostępność materiału,
- stopień wykorzystania arkusza,
- długość oraz złożoność konturu cięcia,
- liczba przebić i małych otworów,
- liczba gięć,
- konieczność zastosowania specjalnych narzędzi,
- długość i rodzaj spoin,
- zakres szlifowania,
- wymagania dotyczące przygotowania powierzchni,
- kolor i rodzaj farby,
- maskowanie otworów, gwintów i powierzchni,
- wielkość partii,
- zakres kontroli,
- sposób pakowania i transportu,
- wymagany termin.
Koszt jednostkowy często spada przy większej serii, ponieważ przygotowanie dokumentacji, programu, ustawień i oprzyrządowania rozkłada się na większą liczbę sztuk. Nie jest to jednak zależność liniowa — duże znaczenie ma wykorzystanie materiału oraz czas poszczególnych operacji.
Jak przygotować zapytanie ofertowe do laser-prec.pl?
Aby przyspieszyć analizę i otrzymać możliwie precyzyjną wycenę, warto przekazać komplet informacji w jednym zapytaniu.
Lista danych do wyceny
Przygotuj:
- pliki DXF lub DWG dla płaskich konturów,
- model STEP dla części przestrzennych,
- rysunek PDF z wymiarami i wymaganiami,
- nazwę materiału i jego grubość,
- liczbę sztuk,
- oczekiwany zakres obróbki,
- informację o powierzchniach widocznych,
- wymagania dotyczące spoin,
- kolor RAL, połysk i strukturę powłoki,
- miejsca wymagające maskowania,
- adres lub sposób dostawy,
- oczekiwany termin.
Jeżeli projekt jest na wczesnym etapie, warto opisać również funkcję części. Znajomość sposobu montażu i warunków pracy ułatwia zaproponowanie rozwiązania prostszego w produkcji.
Prototyp przed produkcją seryjną
Przy nowych konstrukcjach rozsądnym etapem jest wykonanie prototypu lub partii próbnej. Pozwala ona zweryfikować:
- dopasowanie współpracujących elementów,
- dostęp do śrub i narzędzi,
- kąty oraz kolejność gięcia,
- odkształcenia po spawaniu,
- wygląd spoin,
- położenie punktów montażowych,
- kolor i strukturę powłoki,
- sposób pakowania.
Po zaakceptowaniu prototypu należy zamrozić wersję dokumentacji i jednoznacznie oznaczyć jej rewizję.
Jak wygląda realizacja od projektu do gotowego produktu?
Etap 1: analiza zapytania
Weryfikowane są pliki, materiał, liczba sztuk, tolerancje i oczekiwany zakres usług. Na tym etapie powinny zostać wyjaśnione rozbieżności w dokumentacji.
Etap 2: opracowanie technologii
Ustalana jest kolejność operacji, sposób rozmieszczenia części na arkuszu, parametry gięcia, metoda spawania i sposób przygotowania powierzchni.
Etap 3: wykonanie elementów
Detale są cięte, gratowane i — zależnie od projektu — gięte, obrabiane oraz łączone.
Etap 4: kontrola międzyoperacyjna
Sprawdzane są najważniejsze wymiary i geometria przed przejściem do operacji trudnych lub kosztownych do odwrócenia.
Etap 5: przygotowanie i malowanie
Powierzchnia jest przygotowywana, odpowiednie miejsca są maskowane, a następnie nakładana i utwardzana jest powłoka.
Etap 6: odbiór, pakowanie i dostawa
Gotowe elementy przechodzą kontrolę końcową. Sposób pakowania powinien chronić powierzchnie dekoracyjne, narożniki i części podatne na odkształcenie.
Kiedy kompleksowa współpraca sprawdza się najlepiej?
Połączenie usług jest szczególnie korzystne w przypadku:
- obudów i szaf metalowych,
- podzespołów maszyn,
- ram oraz stelaży,
- wyposażenia sklepów i magazynów,
- elementów mebli metalowych,
- osłon i paneli,
- uchwytów oraz wsporników,
- części urządzeń przemysłowych,
- krótkich serii produktowych,
- produkcji powtarzalnej wymagającej stałego standardu.
Model kompleksowy jest także przydatny przy projektach, w których wygląd gotowego produktu jest równie ważny jak jego geometria.
FAQ — najczęstsze pytania
Czy laser-prec.pl może wykonać detal od projektu do malowania?
Zakres realizacji może obejmować kolejne etapy obróbki, od cięcia przez formowanie i spawanie po malowanie proszkowe. Dokładną ścieżkę ustala się na podstawie dokumentacji, materiału, gabarytu oraz wymagań produktu.
Czy do wyceny wystarczy plik PDF?
PDF może wystarczyć do wstępnej analizy prostego elementu, ale do przygotowania produkcji zwykle potrzebny jest plik wektorowy lub model 3D. Najlepszy zestaw to DXF albo DWG, model STEP i rysunek PDF z tolerancjami.
Czy można zamówić jedną sztukę?
Możliwość realizacji prototypu zależy od technologii, materiału i aktualnych warunków produkcyjnych. Przy pojedynczej sztuce większy udział w cenie mają prace przygotowawcze.
Czy każdy wycięty element trzeba gratować?
Nie zawsze, ale gratowanie jest wskazane, gdy detal będzie dotykany, malowany, spawany albo wykorzystywany w miejscu wymagającym bezpiecznej krawędzi.
Czy po cięciu laserowym można od razu malować?
Element wymaga odpowiedniego przygotowania powierzchni. Zakres przygotowania zależy od materiału, stanu krawędzi i oczekiwanej trwałości powłoki.
Czy farba proszkowa zakryje nierówne spoiny?
Powłoka może ograniczyć widoczność drobnych różnic, ale nie zastępuje prawidłowego spawania i szlifowania. Większe nierówności pozostaną widoczne, szczególnie przy gładkich i błyszczących powłokach.
Czy można pomalować gwinty?
Zwykle gwinty i powierzchnie pasowane powinny być zabezpieczone przed naniesieniem farby. Jeżeli mają pozostać czyste, trzeba zaznaczyć to w dokumentacji.
Jak dobrać kolor i strukturę?
Należy podać numer RAL, stopień połysku i rodzaj struktury. Przy elementach reprezentacyjnych warto zatwierdzić fizyczną próbkę.
Czy spoiny muszą być ciągłe?
Tylko wtedy, gdy wynika to z wymagań konstrukcyjnych, szczelności lub dokumentacji. W innych przypadkach właściwie dobrane spoiny przerywane mogą ograniczyć odkształcenia i koszt.
Co najbardziej przyspiesza wycenę?
Kompletna dokumentacja, jednoznaczny materiał, liczba sztuk, wskazanie tolerancji krytycznych oraz opis oczekiwanego wykończenia.
Jak uniknąć różnic między kolejnymi seriami?
Należy utrzymywać kontrolę rewizji dokumentacji, zatwierdzony standard wykonania, określone kryteria odbioru oraz jednoznaczne wymagania dotyczące koloru, struktury i pakowania.
Jeden proces, mniej punktów ryzyka
Kompleksowa obróbka metalu nie jest jedynie zestawem niezależnych usług. Cięcie wpływa na gięcie, gięcie na montaż, spawanie na geometrię, a przygotowanie powierzchni na trwałość powłoki. Najlepszy efekt powstaje wtedy, gdy cały proces zostanie zaplanowany przed uruchomieniem produkcji.
Współpraca z laser-prec.pl może objąć drogę od dokumentacji i cięcia laserowego przez kolejne operacje obróbcze aż po spawanie oraz malowanie proszkowe. Szczegółowe możliwości, tolerancje, dostępne materiały i terminy należy potwierdzić podczas indywidualnej wyceny. Przekazanie kompletnych plików i wymagań pozwala szybciej dobrać technologię oraz przygotować rozwiązanie dopasowane do prototypu, krótkiej partii lub produkcji seryjnej.
 2 comments
